细沙回收机细度模数控制技术及其经济价值
在河砂资源日益紧缺的当下,不少砂石企业发现,即便使用了高端破碎设备,产出的机制砂细度模数依然波动剧烈——有时偏粗导致混凝土离析,有时过细又增加胶凝材料用量。这一现象背后,实际上是筛分与回收环节的“粗放管理”在作祟。传统洗砂流程中,大量0.075-0.6mm的细颗粒随废水流失,不仅浪费了宝贵的细砂资源,更直接破坏了成品砂的级配曲线。
细度模数失控的根源:不仅仅是筛网问题
很多从业者将细度模数波动简单归咎于筛网破损,但真实原因往往更复杂。一方面,洗砂过程中的水压不稳会导致细砂沉降效率骤降;另一方面,部分山东筛沙设备在设计时缺乏对细颗粒的回收补偿机制,造成成品砂中0.15-0.3mm粒级占比不足。我们的实测数据显示,在不配置细沙回收机的情况下,机制砂细度模数波动幅度可达±0.4,远高于国家标准要求。
技术破局:细沙回收机如何精准调控模数
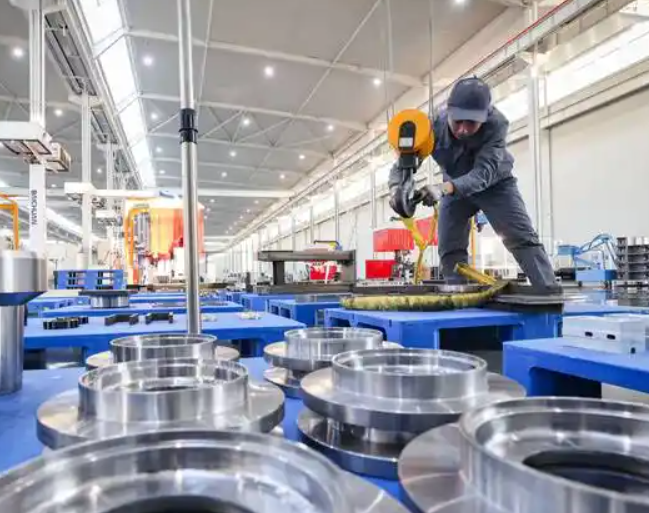
青州市科泽环保科技自主研发的细沙回收机,通过“高频脱水筛+旋流器”的复合工艺,实现了对流失细砂的精准捕集。具体而言,旋流器将废水中的0.075-0.6mm颗粒分级浓缩后,由高频筛脱水回收,再通过调节旋流器底流口口径与筛面倾角,可主动控制回收砂的细度模数。例如,当需要提高模数时,适当增大底流口直径,让更粗的颗粒优先回收。
- 传统工艺:细砂流失率高达15%-20%,模数波动±0.5
- 配置回收机后:流失率降至3%以内,模数波动≤±0.15
- 附加收益:废水经处理后循环利用,减少清淤成本
经济账:一台设备如何撬动30%的利润增长
我们以山东某年产50万吨机制砂生产线为例,对比分析配置细沙回收机前后的经济指标。未配置时,每天流失细砂约60吨,按市场价60元/吨计算,日损失高达3600元。引入青州市科泽重工的回收设备后,不仅回收了这部分流失砂(价值约2160元/日),更因成品砂级配稳定,售价每吨提升了8-10元。年综合收益超过80万元,设备投资回收期不足6个月。
对于涉及海砂处理的企业,海沙淡化设备与细沙回收机的协同更为关键。海砂淡化过程中产生的含氯废水经回收机处理后,不仅回收了宝贵的细砂,还减少了后续脱盐设备的负荷。而挖沙机械采掘的河砂中常含大量泥质细粉,通过调整回收机的分级粒度,可有效剔除-0.075mm的泥粉,提升砂料洁净度。
选型建议:从工艺链角度匹配参数
在实际应用中,建议企业根据原料特性选择回收机型号。如果原料中-0.6mm细颗粒含量超过25%,应优先配置大直径旋流器(如Φ350以上);若以机制砂为主,则需关注高频筛的振幅与脱水效果。青州市科泽环保科技可提供从山东筛沙设备到细沙回收机的全套工艺设计,确保每个环节的模数控制精度。记住:细度模数的稳定,直接决定了混凝土的强度与成本。