海沙淡化设备技术升级趋势:从传统清洗到环保型工艺
海沙淡化产业正经历一场从“粗放清洗”到“精细环保”的深层变革。过去十年,沿海基建对淡化海砂的需求量激增,但传统滚筒式水洗工艺不仅耗水量巨大,还容易造成氯离子残留超标,导致混凝土钢筋锈蚀风险居高不下。如今,环保红线收紧与砂源品质要求提升,倒逼设备制造商必须重新审视整条工艺链。
工艺升级的三大核心突破口
新一代海沙淡化设备早已不是简单的“水冲+筛分”。以青州市科泽环保科技有限公司的技术路线为例,升级重点集中在以下三个维度:
- 淡水循环闭路系统:通过多级沉淀与絮凝装置,将冲洗用水回收率提升至90%以上,彻底告别直排式高耗水作业。以时产200吨的产线为例,传统工艺每小时耗水约400吨,而闭路循环系统可将补水量压缩至40吨以内。
- 高频振动脱盐与细沙回收耦合:单纯靠喷淋无法剥离附着在砂粒表面的盐膜。新型设备引入高频振动摩擦清洗段,配合细沙回收机对0.15mm以下流失砂粒进行精准截留,既保证成品砂含盐量低于0.03%,又将细砂流失率控制在3%以下,有效提升成品率与附加值。
- 智能化氯离子在线监测:在出料皮带端加装实时盐度传感器,数据联动至PLC控制柜,当检测值逼近0.05%预警线时,系统自动调节补水阀开度与清洗段频率,避免“过度清洗”造成的产能浪费。
从单机到系统:挖沙机械的协同逻辑
很多客户容易陷入一个误区:认为买一台高配海沙淡化设备就万事大吉。实际上,淡化效果直接受前端取砂环节影响。若挖沙机械在抽砂过程中混入大量泥块或贝壳碎片,后端的筛分与脱盐压力会成倍增加。科泽重工在近期的项目改造中发现,将绞吸式挖沙船的切割转速与岸边山东筛沙设备的进料粒径匹配后,整线故障停机率降低了27%,药剂消耗量也明显下降。
案例实证:福建某搅拌站原料线改造
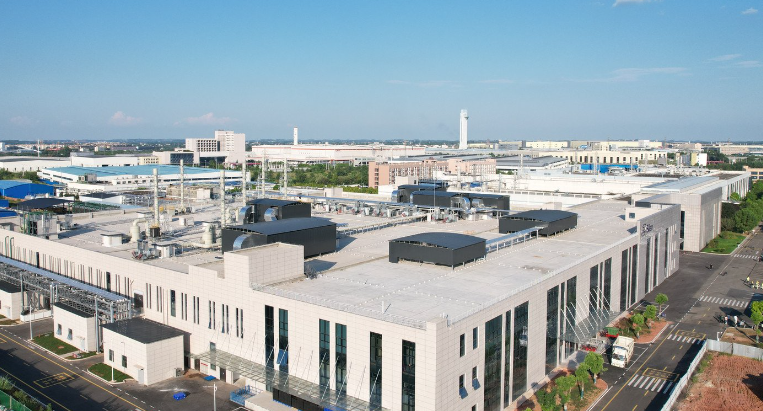
2024年初,我们为福建宁德一家大型商混站完成了整套系统升级。原线使用两台老旧滚筒筛,淡化后海砂氯离子含量波动在0.08%—0.12%之间,且每天要外排约600吨含盐泥浆水。改造方案中,我们将核心清洗段替换为带强制对流结构的轮斗式洗砂机,并加装了一台型号为KZ-200的细沙回收机。经过48小时调试,成品砂氯离子稳定在0.02%以内,泥浆水经压滤后循环使用,固废外运量减少了八成。整个项目从拆旧到投产仅用9天,未影响搅拌站正常供料。
未来三年:设备选型的三个硬指标
站在采购方角度,评估一套青州市科泽重工出品的海沙淡化线是否具备升级潜力,不妨盯住三个数据:吨砂淡水耗量(低于0.2吨为优)、细砂回收率(不低于95%)、以及氯离子去除稳定性(连续72小时波动范围≤0.01%)。那些只强调“产量大”却回避水耗与回收率参数的供应商,大概率还在卖十年前的老方案。
海沙淡化技术的价值,不在于设备本身多庞大,而在于它能否用更少的资源消耗,产出更稳定的高品质砂源。从山东到东南沿海,越来越多的砂场主意识到,环保型工艺不是成本负担,而是参与高端混凝土市场竞争的入场券。当山东筛沙设备的粗放时代逐渐退场,精细化、闭环化、智能化的系统解决方案,才是决定未来砂石骨料品质分水岭的关键所在。