细沙回收机选型要点与常见技术参数对比解析
细沙回收机选型不当,往往导致洗砂生产线细沙流失严重、成品级配不合格,甚至直接影响环保验收。在湿法制砂工艺中,细沙回收机已成为不可或缺的核心环节,但面对市场上五花八门的型号与技术参数,不少用户陷入了选择困境。
当前国内洗砂行业普遍存在一个痛点:传统洗砂机对0.16mm以下细沙回收率不足30%,大量微细颗粒随废水排入沉淀池,不仅浪费资源,还增加了泥饼处理成本。以山东地区为例,随着环保政策收紧,配备高效细沙回收机已成为砂石企业的刚需。
细沙回收机核心技术拆解
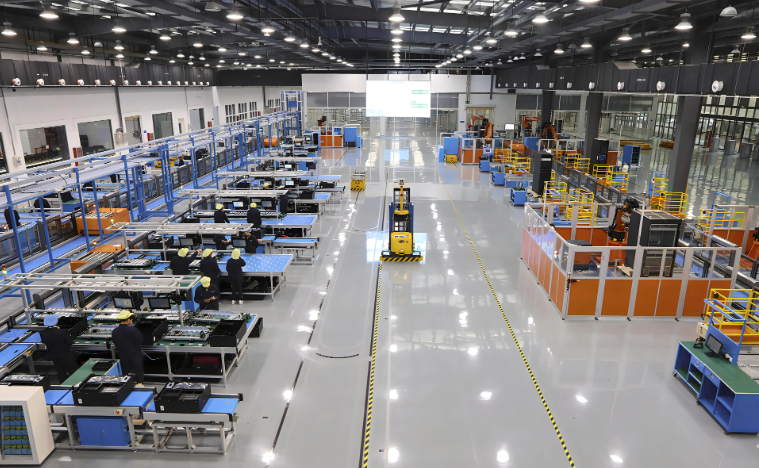
一台合格的细沙回收机,其技术核心在于“旋流器分级精度”与“脱水筛筛网孔径”的匹配。以青州市科泽重工为例,其设备采用水力旋流器+高频脱水筛+渣浆泵的三段式结构,旋流器锥角设计为15°-20°,确保-200目细沙回收率稳定在85%以上。需要注意的是,部分厂商标称的“回收率95%”往往是在理想工况下测得,实际选型时应重点考察设备对0.075mm以下颗粒的分离效果。
选型指南:三大参数不可忽视
选型时,用户应重点关注以下技术参数对比:
- 处理量匹配:细沙回收机的处理量需与前端洗砂机产能匹配。例如,一台时产100吨的洗砂线,建议选配处理量120-150m³/h的回收机,保留20%余量以应对瞬时峰值。
- 脱水筛振幅与频率:高频脱水筛的振幅通常控制在4-6mm,频率在16-25Hz之间。振幅过小会导致脱水不彻底,成品含水率偏高;振幅过大则容易损坏筛网。
- 旋流器组数量:对于细沙含量高的原料(如海沙淡化后的尾水),建议采用多组小直径旋流器并联,分离精度更高。而普通河沙则可采用单组大直径旋流器,性价比更优。
在山东筛沙设备市场,用户常常混淆“细沙回收”与“筛分”的概念。实际上,细沙回收机主要解决的是洗砂废水中的微细沙回收问题,而传统筛沙机只负责干料的粒度分级。两者配合使用,才能实现砂石骨料的零排放生产。
针对海沙淡化设备用户,细沙回收机的作用尤为关键。海沙淡化过程中会产生大量含盐、含泥废水,未经回收的细沙不仅造成资源浪费,还会增加脱盐处理的难度。科泽重工建议,在淡化流程中配置两级回收系统:第一级采用粗沙回收,第二级采用细沙回收,可将-100目细沙的回收率提升至90%以上,同时降低成品含泥量。
应用前景与选型误区
随着机制砂行业对成品细度模数的要求日益严格,细沙回收机的应用已从单纯的“环保设备”转向“增效设备”。挖沙机械配套细沙回收机后,可减少30%以上的成品砂外购成本,尤其适合河道清淤与矿山修复项目。需要警惕的是,一些厂商会刻意夸大“脱水效率”参数,建议用户实地考察设备运行时的筛面物料状态——合格的脱水筛应能形成均匀的料层,且无明显“跑水”现象。
作为深耕行业多年的技术团队,青州市科泽环保科技有限公司始终强调:选型不是简单看参数表,而是结合原料特性、场地布局与环保标准进行定制化设计。如您正面临细沙回收难题,欢迎提供具体工况数据,我们将为您提供精准的技术方案与设备对比分析。