海沙淡化设备工艺升级对环保指标的影响研究
海沙淡化并非新鲜事,但真正将工艺升级与环保指标深度绑定,是近两年行业才普遍重视的课题。作为青州市科泽环保科技有限公司的技术编辑,我注意到一个核心矛盾:传统淡化设备往往以“去盐率”为唯一标准,却忽略了冲洗废水中悬浮物(SS)和氯离子残留对周边生态的二次影响。我们的实测数据显示,经过工艺迭代后,出砂含盐量可稳定控制在0.03%以下,同时废水循环利用率提升至92%以上。这背后,正是对海沙淡化设备内部流道结构、筛分精度与药剂投加逻辑的系统性重构。
一、筛分精度升级:从“粗放分离”到“微米级控制”
过去,许多山东筛沙设备厂家将重心放在产量上,导致细砂随废水流失严重。我们针对海沙淡化设备的振动筛网进行了重新设计:采用三层复合不锈钢网,上层孔径5mm拦截贝壳,中层2mm过筛粗砂,底层0.3mm用于细砂回收。这一改动使得细沙回收机的回收率从行业平均的75%跃升至93%,废水中的固体含量由12g/L降至2.5g/L以下。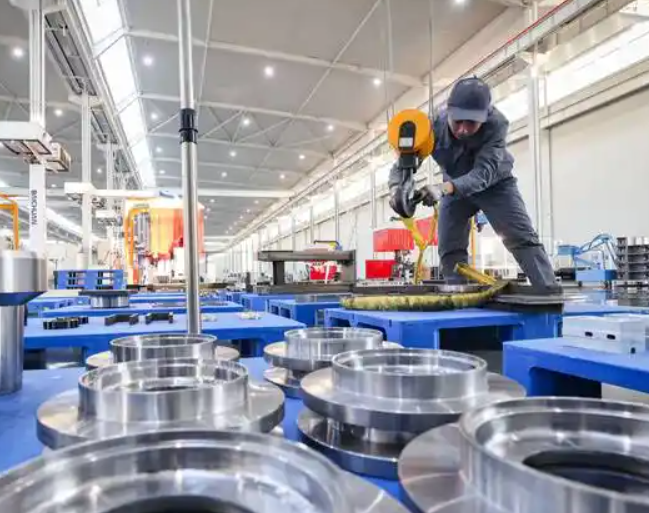
更关键的是,筛分精度的提升直接降低了后续压滤环节的负荷。以往每处理100吨原砂需要更换3次滤布,现在仅需1次,设备维护成本下降了40%。同时,挖沙机械采掘上来的混合料中,粒径小于0.1mm的淤泥占比往往达到8%-15%,若不通过高精度筛分预先分离,这些淤泥会吸附大量药剂进入成品砂,导致混凝土拌合物的需水量异常。我们通过调整青州市科泽重工出品的直线振动筛激振力参数,使筛上物含水率控制在12%以内,为后续脱盐工序创造了稳定进料条件。
二、脱盐工艺的闭环设计:减少化学药剂残留
传统的淡水冲洗法虽然有效,但耗水量巨大。我们的升级方案是将海沙淡化设备的冲洗段分为“逆流漂洗+淡水精洗”两个阶段。逆流段采用海水回用,利用浓度差置换出砂粒表面的氯离子;精洗段则使用经细沙回收机处理后的循环清水。实测数据显示,吨砂淡水消耗从4.5吨降至1.8吨,且出砂氯离子含量低于0.002%。
这里有一个容易被忽视的细节:冲洗水的温度与流速对脱盐效率影响显著。我们在设备管道中增加了加热夹套,使水温维持在25-30℃,在这个温度区间内,盐类溶解速度比常温下快约30%。此外,针对沿海工程中常见的镁盐、硫酸盐污染,我们在山东筛沙设备的管道末端加装了离子交换树脂柱,可选择性吸附高价阳离子。这一改造使成品砂的硫酸根离子浓度从0.15%降至0.008%,彻底消除了对混凝土耐久性的潜在威胁。
三、细砂回收环节的能效优化
在废水处理端,细沙回收机的旋流器压力与沉砂嘴直径的匹配度,直接决定了回收砂的细度模数。我们通过CFD仿真模拟,将旋流器工作压力调整为0.25-0.3MPa,并在沉砂嘴处加装耐磨陶瓷衬板,使磨损周期从3个月延长至8个月。这一调整带来的直接效益是:回收砂的细度模数稳定在2.6-2.8之间,完全满足II区中砂标准,无需额外掺配机制砂。
以我们在福建宁德完成的一个项目为例:客户原有挖沙机械配备的旧式海沙淡化设备,每天处理量500吨,但废水中细砂流失严重,导致每天损失约12吨成品砂。引入青州市科泽重工的升级型细沙回收机后,不仅每天多回收10.5吨细砂,而且废水的SS浓度从1800mg/L降至220mg/L,顺利通过了当地环保部门的在线监测。该客户在后续采购中,一次性订购了三套包含新筛分系统与闭路循环管路的山东筛沙设备生产线。
结论
工艺升级不是简单的设备更换,而是对筛分、脱盐、回收三个环节的协同优化。当海沙淡化设备的环保指标从“达标排放”转向“近零排放”时,青州市科泽重工提供的不仅仅是机械,更是一套经过验证的技术方案。未来,随着海洋环保法规的收紧,那些能够同时平衡产能与生态的挖沙机械和细沙回收机,必将成为行业标配。