海沙淡化设备工艺流程优化:降低能耗与提高淡水回收率
近年来,随着河砂资源日益枯竭,海沙淡化成为建筑用砂的重要补充。然而,许多传统海沙淡化设备的淡水回收率仅维持在60%-70%之间,能耗却居高不下。这种现象在沿海工程中尤为突出——每淡化1吨海砂,往往需要消耗3-5吨淡水,同时配套大功率泵组导致电费飙升。青州市科泽环保科技有限公司在走访多地砂场时发现,**山东筛沙设备**用户普遍反映:设备运行半年后,淡水回收率还会因滤网堵塞再下降10%-15%。
能耗与回收率失衡的根源
深入分析后,问题核心集中在三个环节:
- 清洗工艺粗放:多数设备采用单级螺旋清洗,泥沙分离不彻底,导致后续冲洗水含泥量过高,必须频繁更换清水。
- 水循环系统设计缺陷:沉淀池容积不足,细砂随水流流失,不仅浪费资源,还增加回用水的处理难度。
- 动力系统匹配不当:电机功率选型偏大,造成“大马拉小车”的能耗浪费,尤其在低负载时段更为明显。
技术升级:从“粗洗”到“精控”
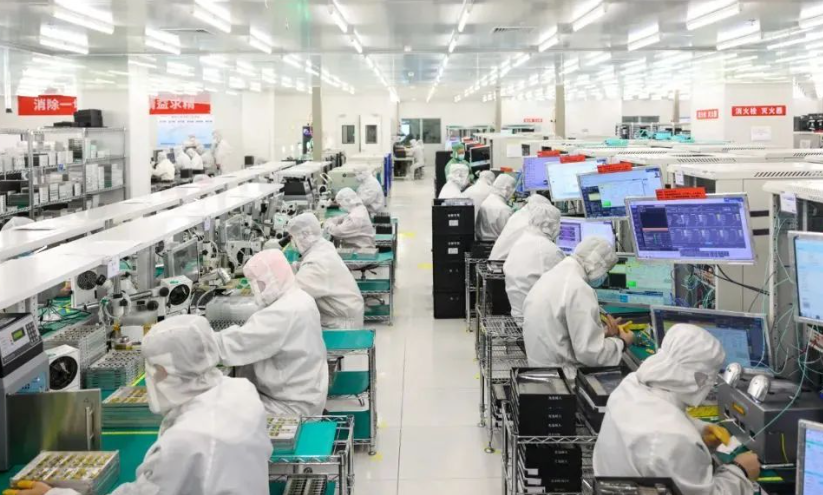
针对上述痛点,**青州市科泽重工**将新一代海沙淡化设备进行了系统化优化。首先,在清洗段引入**多级逆流漂洗技术**,通过3-4级串联清洗槽,使水流方向与砂料运动方向相反,单级用水量降低30%,同时利用浓度梯度差提升脱盐效率。其次,水循环系统采用**浓缩旋流器+高频细筛**组合:旋流器将含砂废水预浓缩至40%浓度,再经高频筛脱水,使**细沙回收机**的回收率从行业平均的75%跃升至92%以上。最后,动力系统加载**变频控制模块**,根据砂料含泥量自动调节转速,实测节电率达18%-22%。
这一套组合拳下来,淡水单耗从3.5吨/吨砂降至1.8吨/吨砂,能耗降低近四成。在浙江舟山某砂场的实际测试中,采用优化后的**海沙淡化设备**处理氯离子含量0.3%的海砂,出砂氯离子稳定低于0.002%,完全符合建筑用砂标准,而吨砂综合成本下降了26元。
新旧工艺的量化对比
以日产2000吨海砂的产线为例,传统工艺与优化工艺的差异一目了然:
- 淡水消耗:7000吨/天 → 3600吨/天,节省率48.6%
- 电力消耗:24000 kWh/天 → 19200 kWh/天,年省电费约87万元
- 细砂回收:流失量约150吨/天 → 回收增至180吨/天,额外创造日收益约1.4万元
- 设备维护:滤网更换周期从7天延长至21天,人工及配件成本下降60%
值得注意的是,优化后的**挖沙机械**配套方案中,通过调整螺旋轴转速与槽体倾角,使设备对含泥量15%以下的砂料适应性更强,避免了传统设备频繁卡料的问题。**山东筛沙设备**的用户反馈,改造后筛网磨损速度降低35%,筛分效率维持在95%以上。
给砂场投资者的实操建议
对于计划新建或改造产线的企业,建议优先关注三个参数:淡水回收率应≥90%、吨砂电耗≤8 kWh、细砂回收机回收率≥92%。选购设备时,重点考察水循环系统的沉降面积与旋流器级数配置——这直接决定了能否实现“零排放”目标。青州市科泽环保科技有限公司提供的整套方案,已通过山东、福建、广东等省份多个砂场的验证,其中**细沙回收机**在极端工况下(含泥量20%)仍能保持88%的回收率。