山东筛沙设备在建筑用砂生产中的应用优势分析
在建筑用砂的生产链条中,筛分与清洗环节直接决定了成品砂的级配与含泥量。随着山东及周边地区基建项目对机制砂、河砂替代品需求的激增,传统人工筛分效率低、精度差的问题愈发突出。青州市科泽环保科技有限公司长期扎根于砂石处理设备研发,注意到许多砂厂仍在使用老式振动筛,导致细砂流失率高达15%-20%,这不仅浪费资源,更推高了生产成本。
问题的核心在于:传统设备无法同时满足高效筛分、细砂回收与环保排放的多重标准。尤其在沿海地区,海沙淡化需要复杂的脱盐与脱水流程;而内陆砂石厂则常被细砂随废水流失的困境所困扰。设备选型不当,轻则影响混凝土强度,重则导致生产线停产整顿。
山东筛沙设备的技术突破与组合应用
针对上述痛点,以山东筛沙设备为核心,搭配细沙回收机与挖沙机械的组合方案,正在成为行业公认的高效路径。例如,科泽重工设计的阶梯式筛分系统,通过多层振动筛与高压水洗协同作业,能将含泥量从8%降至1.5%以下。
具体到海砂处理场景,海沙淡化设备的加入尤为关键。该设备采用逆流漂洗与旋流分离技术,可将海砂中的氯离子含量控制在0.03%以内,完全满足C30以上混凝土的用砂标准。而细沙回收机则通过水力旋流器与脱水筛的配合,从废水中回收0.075-0.6mm的细沙,回收率普遍超过85%。
- 筛分效率提升:新型筛网开孔率提高20%,筛分精度达95%以上
- 能耗降低:变频电机驱动+智能控制系统,综合电耗下降12%-18%
- 维护成本优化:模块化筛箱设计,更换筛网时间缩短至2小时以内
实践中的选型建议与常见误区
在实际生产线部署时,不少砂厂容易陷入两个误区:一是盲目追求大处理量,忽视了物料含水率对筛分效果的影响;二是忽略配套的挖沙机械与上料系统的匹配性。以山东某年产50万吨的砂石生产线为例,其采用青州市科泽重工设计的“筛选+回收”双回路系统,在含泥量较高的原料条件下,仍将成品砂的细度模数稳定控制在2.6-2.8之间。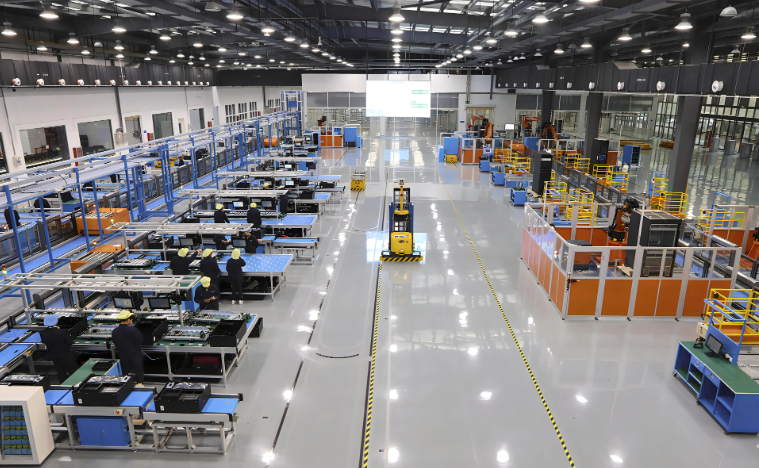
建议企业在选型前做两件事:第一,对原料进行粒度分析与含泥量检测;第二,根据最终产品用途(如预制构件用砂或道路基层用砂)确定筛分级配曲线。只有将山东筛沙设备的筛网孔径、激振力参数与物料特性精准对应,才能实现产能与品质的双重保障。
放眼未来,随着环保法规收紧与天然砂资源枯竭,青州市科泽重工将持续优化设备智能化水平。通过加装在线粒度检测仪与自动调节系统,实现筛分参数的实时自适应调整,这将是建筑用砂生产迈向无人化、高精度控制的关键一步。对于每一位砂石从业者而言,投资高效可靠的筛沙与回收设备,不仅是应对监管的合规之选,更是提升企业长期竞争力的核心筹码。