细沙回收机在机制砂生产线中的安装调试要点
在机制砂生产线上,细沙回收机常常被低估,但其安装调试的失误却可能导致整个系统效率骤降30%以上。不少砂石企业投产后才发现细沙流失严重,泥浆处理成本居高不下,根源往往出在安装环节。
行业现状:细沙回收为何成为痛点
当前,山东筛沙设备市场快速扩张,但多数生产线仍沿用传统湿法工艺,细沙(0.16mm以下颗粒)回收率普遍低于60%。这不仅浪费资源,更让后续脱水环节负荷加重。以一条年产50万吨的机制砂线为例,每年流失的细沙价值可达数十万元——这笔账,很多老板直到设备运转三个月后才算清楚。
与此同时,海沙淡化设备的普及让含盐量控制成为新课题,而挖沙机械的粗放式作业又加剧了泥浆处理压力。细沙回收机作为“承上启下”的关键环节,其安装质量直接影响整线效益。
核心技术:振动筛与旋流器的协同逻辑
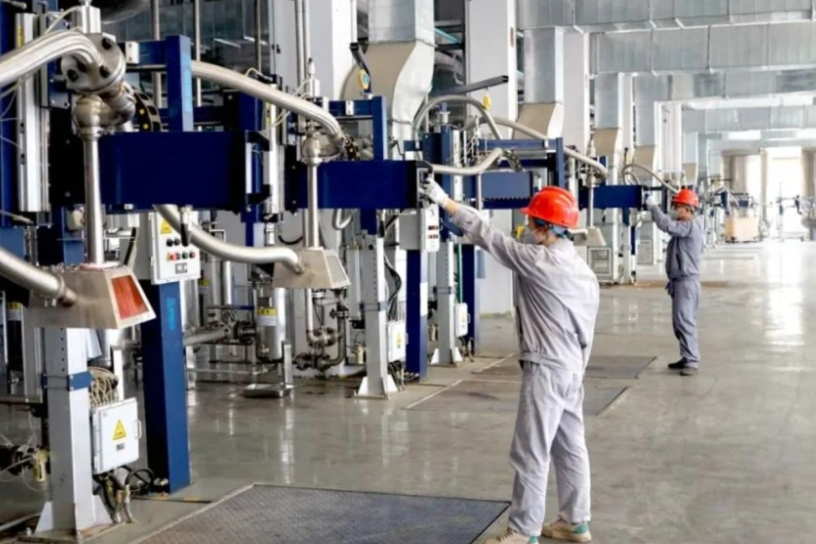
细沙回收机并非简单的“筛+泵”组合。以青州市科泽环保科技有限公司的机型为例,其核心在于高频直线振动筛与水力旋流器的匹配:旋流器底流浓度需控制在55%-65%,筛面振幅2.5-3.0mm,筛网孔径0.3-0.5mm。安装时若忽略这两者的配合,回收率可能直接从85%跌至50%以下。
具体调试中,重点检查以下三点:
- 旋流器给料压力:建议0.12-0.18MPa,压力过低则细沙无法有效分级
- 筛板倾角:3°-5°为佳,过大则脱水不彻底
- 渣浆泵叶轮间隙:磨损后应及时调整,否则流量波动超10%
选型指南:匹配生产线而非单纯看参数
很多客户拿着细沙回收机的样本直接对比处理量,却忽略了关键变量——原料含泥量和砂的细度模数。例如,当原料中-200目含量超过15%时,常规型号的回收效率会骤降。青州市科泽重工建议:选型前务必做沉降试验,确定溢流浓度和底流粒度分布,再反推设备型号。
此外,山东筛沙设备的工况差异很大:南方多雨地区需加强防锈处理,北方寒冷地带则要关注渣浆泵的防冻设计。这些细节在安装指导书中往往一笔带过,但实际影响设备寿命。
应用前景:从“废料”到“商品”的蜕变
随着机制砂石标准趋严(如GB/T 14684-2022对细度模数的要求),细沙回收机已从“可选件”变为“标配”。一台调试到位的设备,能让机制砂中石粉含量稳定控制在5%-8%,同时减少尾矿排放量40%以上。对于海沙淡化设备用户而言,它还能有效降低氯离子吸附在细颗粒上的风险。
说到底,安装调试不是一次性的“交钥匙”,而是持续优化的过程。建议在投产后第一个月内,每周记录一次旋流器压力、筛面物料状态和回收率数据,根据波动微调参数——这才是细沙回收机发挥价值的真正密码。