细沙回收机在机制砂生产线中的节能表现
在机制砂生产线上,细沙回收机往往是被忽视的“节能利器”。青州市科泽环保科技有限公司深耕这一领域多年,发现不少砂石企业因细沙流失严重,不仅增加了后续水洗环节的能耗,还导致成品砂级配不合格。今天,我们就从实际应用出发,拆解细沙回收机如何降低综合能耗。
细沙回收机的三大节能逻辑
传统机制砂生产线中,细沙(粒径0.075mm-0.6mm)常随废水流失,这部分物料在沉淀池处理时需要额外动力泵送和压滤,消耗大量电能。而细沙回收机通过旋流器+脱水筛的组合,能直接回收废水中90%以上的细沙。举个例子:一条时产200吨的砂石线,若废水中细沙含量为5%,每天10小时生产,回收机可减少约100吨废水的处理负荷——相当于每小时省下15kW·h电费。
除了电耗,水耗也是隐性成本。我们的山东筛沙设备配套的细沙回收单元,能将循环水含沙量控制在3%以下,这意味着水泵磨损降低、更换频率下降。曾有客户反馈:安装回收机后,水泵叶轮寿命从3个月延长到8个月。
从装备到工艺:挖沙机械的节能配套
并非所有回收机都能真正节能。关键在于设备与上游破碎、筛分环节的匹配。例如,挖沙机械在河湖采砂中常遇到含泥量高的情况,此时若回收机旋流器压力不足,细沙回收率会骤降。科泽重工设计的机型采用变频控制,可根据来料浓度自动调节泵速——这是大量实测数据积累出的优化方案。
- 案例一:山东某机制砂厂原使用传统沉淀池,每小时耗水200吨。引入科泽细沙回收机后,耗水量降至120吨,同时每天多回收15吨细沙,直接转化为销售额。
- 案例二:福建一家海沙淡化设备用户,在淡化流程后增加细沙回收环节,将流失的氯离子吸附物截留,既环保又能使淡化沙级配更稳定。
您可能会问:节能效果如何量化?以一条中等规模生产线为例,使用科泽细沙回收机后,综合电耗可降低18%-25%,水耗降低30%以上。而这背后是青州市科泽重工对旋流器角度、筛网孔径和振动频率的反复调校——不是简单的“移植”,而是针对不同物料特性的定制化设计。
技术细节决定节能上限
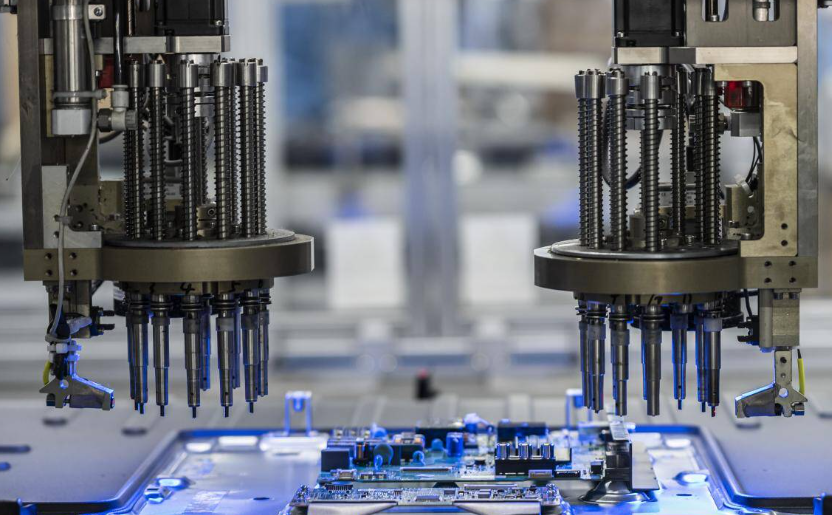
市面上不少回收机号称“节能”,但实际运行中常因筛网堵塞或旋流器磨损导致效率下降。科泽的山东筛沙设备采用聚氨酯筛网和耐磨旋流器衬里,在回收细沙的同时,也能处理含泥量较高的废水。更重要的是,我们的挖沙机械配套回收机时,会单独设计渣浆泵的扬程曲线,避免“大马拉小车”的浪费。
从数据看:在山东莱州某花岗岩机制砂项目中,科泽细沙回收机将成品砂细度模数从2.9稳定控制在2.6-2.7,同时吨砂电耗降低0.8度。这0.8度电,乘以年产50万吨的产能,就是40万度电的节约。
归根结底,细沙回收机在机制砂线中的节能表现,不是单一设备的事,而是系统匹配的结果。青州市科泽环保科技有限公司始终强调“设备为工艺服务”——只有让回收机与破碎机、振动筛、洗砂机协同工作,才能真正把能耗降下来,把效益提上去。