细沙回收机浆液浓度在线监测系统在洗砂厂的部署
洗砂厂的实际运营中,浆液浓度的波动是导致细沙回收效率下降、设备磨损加剧的核心痛点。传统的人工取样检测不仅滞后,更无法应对生产线上瞬息万变的水沙比。针对这一难题,青州市科泽环保科技有限公司自主研发的细沙回收机浆液浓度在线监测系统,已经在多个洗砂厂完成了部署,实现了从“经验调控”到“数据驱动”的跨越。
一、监测系统的核心组成与逻辑
这套系统并非简单的传感器叠加,而是集成了山东筛沙设备的筛分特性与智能算法。其硬件部分包括高精度浓度计、电磁流量计以及抗干扰的PLC控制柜。软件层面,系统通过分析浆液在旋流器入口处的实时密度,动态调整细沙回收机的溢流口压力和筛网角度。部署后,生产线能自动应对来料含沙量30%至60%的剧烈波动,将回收率稳定在92%以上。
技术细节与部署要点
在实际安装中,我们特别强调了传感器的安装位置。浓度计必须安装在距离旋流器进料口1.5米至2米处的直管段上,避开弯头和阀门扰动区,否则数据会失真。同时,针对海沙淡化设备中高盐、高氯的环境,系统外壳采用了316L不锈钢材质,有效避免了电化学腐蚀。以下是最佳实践的几个关键点:
- 校准周期:建议每周用烘干法对在线数据进行一次标定,确保误差小于0.5%。
- 报警阈值:当浓度超过65%时,系统会自动触发声光报警并降低供料泵频率,防止挖沙机械输送的粗颗粒堵塞旋流器。
- 数据接口:支持Modbus RTU协议,可无缝接入工厂的MES系统,为后续的无人化车间打下基础。
二、实战案例:从“跑沙”到“控沙”的转变
以山东潍坊某年产50万吨的机制砂厂为例,该厂原使用普通细沙回收机,细沙流失率高达15%。引入我司在线监测系统后,通过24小时不间断的数据反馈,操作员发现其洗砂废水浓度在午间时段会骤降至10%以下,导致大量细沙随水流失。系统自动调整了絮凝剂投加量并优化了脱水筛的振幅,最终将流失率控制在3%以内。该厂负责人直言:“以前每天要工人爬上去看三次,现在坐在办公室看屏幕就行,一年光回收的细沙就能多赚十几万。”这正是青州市科泽重工致力于“让每一粒沙都产生价值”的技术落地。
三、经济性与维护建议
部署这套系统的初期投资,通常在3至6个月内即可通过节约的细沙回收成本和降低的设备维修费用收回。维护方面,操作人员需要每半个月清洗一次浓度计的光学窗口,避免矿浆结垢。对于使用海沙淡化设备的客户,建议在系统前端加装一台除渣机,拦截贝壳碎片,这能显著延长传感器寿命。
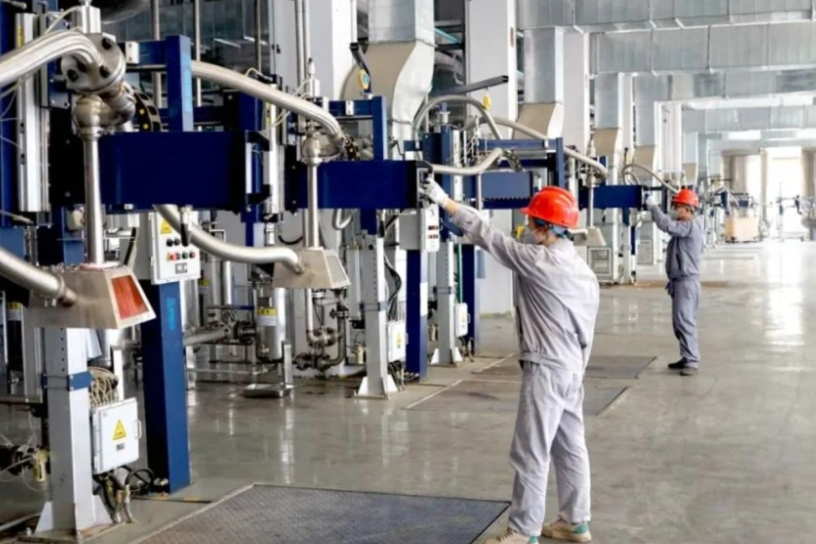
从长远来看,浆液浓度在线监测系统不仅是细沙回收机的辅助工具,更是洗砂厂迈向智能化生产的必经之路。青州市科泽环保科技有限公司凭借在山东筛沙设备和挖沙机械领域十余年的技术积淀,正持续为客户提供从硬件到算法的整体解决方案。如果你正在被浆液波动、跑沙严重或设备易堵塞的问题困扰,这套系统或许正是你需要的技术突破口。