海沙淡化设备运行成本控制策略
海沙淡化设备的运行成本,往往是沿海工程企业最头疼的问题。许多用户反馈,设备初期投资尚可接受,但电费、配件更换、人工维护等持续开支,却像“温水煮青蛙”一样蚕食利润。以山东某工地为例,一台中等规模的海沙淡化设备,月电费竟能占到总成本的40%以上,而频繁堵塞的管道和磨损的筛网,更让停机时间成倍增加。
深入剖析这些现象,根源往往出在设备选型与运行管理的脱节。不少企业贪图低价设备,忽略了核心部件的能耗设计。比如,传统挖沙机械在提取原料时,泥沙混合比波动大,导致后续淡化环节反复调整参数,能源浪费严重。更关键的是,缺乏对细沙回收环节的精细化控制——大量细沙随废水流失,不仅损失了高价值产品,还加重了污水处理负担。
技术解析:从“粗放”到“精准”的降本路径
要控制成本,必须从设备的技术环节入手。以我们青州市科泽环保科技多年实践来看,山东筛沙设备与海沙淡化设备的协同优化是关键。例如,在进料端加装智能粒度调节装置,可将原沙的含泥量波动从±15%降至±3%以内,直接降低淡化过程的药剂和能耗消耗。同时,细沙回收机的改进也很重要——新一代高频振动脱水筛配合旋流器,能将流失的细沙回收率提升至95%以上,这意味着每吨成品沙能多回收约8-10公斤的细料,折算下来每方成本降低3-5元。
对比传统模式与精准控制模式,差异一目了然。传统做法是“大水漫灌”:高功率泵组全天候运转,不管原料好坏,一律按最大流量冲洗。而优化后的策略是“按需分配”:通过实时监测进沙含盐量和粒度,自动调节喷淋压力与流量。某浙江客户引入这套逻辑后,单台设备日耗电量从1200度降至780度,青州市科泽重工设计的模块化控制箱,可在一周内完成改造,投资回收期不到三个月。
实际对比:两种策略下的成本拆解
- 传统方案:电费占比42%,配件损耗(筛网、叶轮)占比28%,人工维护占比20%,其他10%。
- 优化方案:电费占比29%,配件损耗占比18%,人工维护占比15%,回收细沙增值收益抵消部分成本。
从数据看,优化后综合运行成本可降低25%-30%。尤其值得注意的是,挖沙机械的选型不应只看挖掘效率,还要看其与淡化线的匹配度。我们曾为一个客户定制了双螺旋洗沙与细沙回收联动的方案,将原本需要两班倒的工序压缩为单班运行,人工成本直接减半。
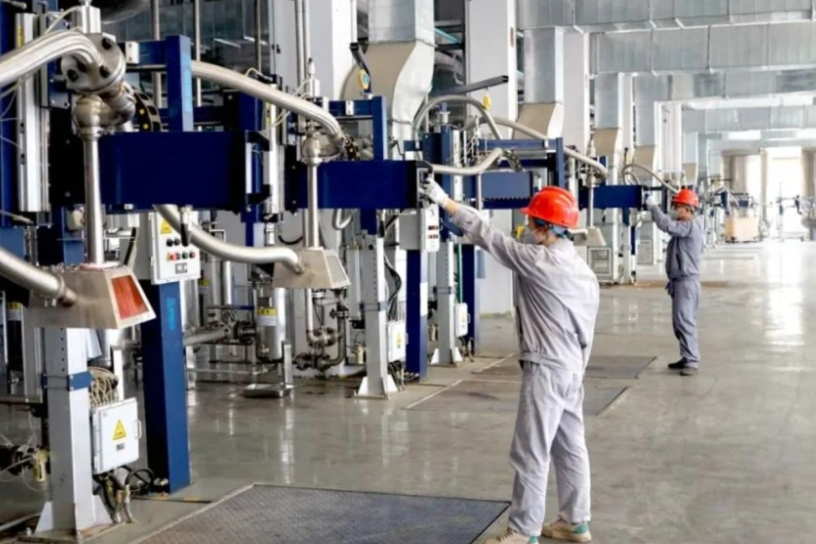
建议企业在采购或升级设备时,不要只盯着单机价格。与其花30万买一台高能耗的机器,不如多投入5-10万,选择带有智能控制模块和高效回收系统的整套方案。比如,山东筛沙设备中采用聚氨酯筛网替代传统钢筛,虽然单次采购成本高15%,但使用寿命延长3倍,且不易堵塞,维修频率大幅下降。对于海沙淡化设备,建议每季度做一次能耗审计,重点关注泵组效率与回收机状态,及时更换磨损的旋流器沉砂嘴,这一个小小的动作,就能让细沙回收率稳定在90%以上。
成本控制从来不是一蹴而就的事,而是每个技术细节的累积。从进料端到出料端,从筛分到回收,每一个环节的优化,最终都会反映到企业的利润表上。希望本文的思路,能为行业同仁提供一些实操层面的参考。