细沙回收机与传统洗沙工艺的对比分析及节能效益评估
细沙回收机与传统洗沙工艺:一场关于“流失”的技术革命
在河道采砂与机制砂生产中,细沙回收机的普及正在改写行业规则。传统洗沙工艺依赖螺旋洗砂机或轮斗洗砂机,其核心缺陷在于0.15mm以下细颗粒的流失率高达15%-25%——这些看似“无用”的细沙,恰恰是商砼级配中不可或缺的填充料。青州市科泽环保科技有限公司在多年服务山东及沿海客户中发现,多数砂石厂对“细沙去哪了”这个问题,始终缺乏量化认知。
以一套时产200吨的洗沙线为例,传统工艺每小时随废水排走的细沙约3-5吨,按年运行3000小时计算,每年无声无息损失9000-15000吨成品沙。若当地沙价按60元/吨计,单此一项年损失即达54万-90万元。而加装一台细沙回收机(功率仅15-22kW),可将流失细沙的80%-90%重新捕获,投资回收期通常不超过6个月。
工艺对比:从“三段分离”到“闭环回收”
传统洗沙流程为“筛分→水洗→脱水”,废水直接进尾矿库或沉淀池。而现代细沙回收系统采用旋流器+高频脱水筛组合:含沙废水经渣浆泵送入旋流器,在离心力作用下,0.06mm以上的颗粒被强制分离至筛面,脱水后含水率控制在18%以下,可直接掺入成品堆。这里需要特别提醒:旋流器底流口径的选择需根据实际来料细度模数调整,过小易堵,过大则回收率骤降——这恰恰是许多非专业厂家安装后效果不佳的根源。
针对海沙淡化场景,海沙淡化设备与细沙回收机的配合更为关键。海沙中氯离子含量高,若在洗沙环节流失过多细颗粒,会加剧淡化不均。科泽重工在广东、福建项目中的实测数据显示,加装回收机后,淡化沙的细度模数波动范围从±0.3收窄至±0.1,这对C50以上高标号混凝土的适配性至关重要。
节能效益的隐性账本
多数人只盯着回收机的电耗,却忽略了更大头的节能空间。传统洗沙工艺为保证细沙沉降,需配置大功率渣浆泵和长距离回水管路,系统总装机功率常达120kW以上。而采用细沙回收机后,旋流器工作压力只需0.08-0.15MPa,配合高频振动脱水,整套系统能耗仅为传统工艺的40%。以一个年产30万吨的砂石厂计算,年节电约25万度,折合电费17.5万元(按0.7元/度)。
此外,山东筛沙设备用户往往忽略水耗问题。传统工艺每吨沙耗水3-5吨,而带细沙回收的闭路循环系统可回收70%以上的水,仅此一项,年节水量即达6万-10万吨。在北方缺水地区,这不仅是成本问题,更是环保合规的硬性门槛。
常见问题与选型误区
- 误区一:回收机只是“附加设备”,随便配个小型号即可。实际上,旋流器直径需与处理量匹配,300m³/h处理量建议采用550mm以上旋流器。
- 误区二:忽视筛网目数。回收细沙常用0.3-0.5mm筛网,但若原料含泥量高,需增加喷淋装置,否则筛面糊堵会直接导致回收率断崖式下降。
- 误区三:把回收沙直接混入成品,不做粒度检测。回收沙中可能残留絮凝剂,需按比例掺配(建议不超过总产量的15%)。
在挖沙机械配套场景中,科泽重工建议采用“挖沙+洗沙+回收”一体化集成方案,通过皮带秤和流量计实时监控回收率。以青州本地某河道疏浚项目为例,其挖沙船配套科泽细沙回收机后,成品沙率从68%提升至83%,且尾水SS浓度降至500mg/L以下,完全满足《污水综合排放标准》二级要求。
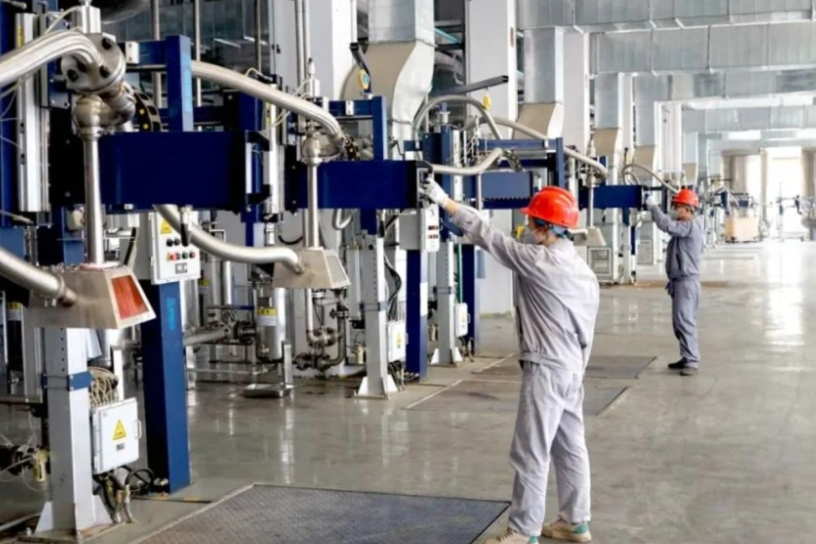
需要提醒的是,北方冬季低温环境下,回收筛的激振器润滑需选用耐低温油脂,否则启动时易出现轴承抱死。南方高湿地区则要关注配电柜防潮,建议加装加热除湿器。这些细节虽小,却直接影响设备寿命——科泽重工的产品质保期长达24个月,但前提是用户按规范进行日常保养。
从经济账到环保账,细沙回收机已不是“可选项”而是“必选项”。尤其在砂石资源日趋紧俏的当下,每回收一吨细沙,就意味着少采购一吨天然砂。青州市科泽环保科技有限公司作为青州市科泽重工的技术延伸,可提供从物料检测、工艺设计到设备安装调试的全流程服务。若您的产线细沙流失率超过8%,建议立即进行现场取样分析——那流失的,不只是沙子,更是利润。