海沙淡化设备在沿海工程中的关键作用与技术要点
近年来,沿海地区基础建设规模持续扩大,对海沙的需求量激增。然而,未经处理的海沙因含盐量高、氯离子超标,直接用于混凝土会引发钢筋腐蚀、结构开裂等严重隐患。据《海沙混凝土应用技术规范》统计,仅2023年国内因海沙处理不达标导致的工程质量事故就超过40起。这一现象背后,是传统洗沙工艺与环保标准之间的巨大鸿沟。
海沙淡化设备的技术核心
要解决海沙腐蚀性问题,关键在于降低氯离子含量至0.02%以下。以青州市科泽重工研发的海沙淡化设备为例,其采用多级逆流漂洗与高频振动脱水相结合的技术方案。设备通过三级螺旋清洗装置,利用淡水与沙粒的逆向接触,将氯离子置换率提升至98.6%——这比普通洗沙机高出近15个百分点。同时,配套的细沙回收机能有效回收0.16mm以上的微细颗粒,将流失率控制在3%以内,既保证沙料级配稳定,又避免资源浪费。
设备选型中的关键参数对比
在实际工程应用中,海沙淡化设备的处理能力与能耗平衡是选型难点。以日处理量2000吨的中型项目为例:
- 山东筛沙设备通常配套振动筛孔径为8-10mm,可将贝壳、砾石等杂质分离率提升至92%以上;
- 采用双螺旋结构的挖沙机械,相比单螺旋设备,淡水耗量可降低40%,但设备投资增加约25%;
- 部分厂商在青州市科泽重工的细沙回收系统基础上,增加了涡流沉降装置,使微沙回收率从常规的85%突破至93%。
这些参数差异直接影响项目投资回报周期。某浙江码头工程曾因选用低配设备,导致海沙氯离子含量反复超标,最终改用科泽环保的全套方案后,单吨处理成本下降18元。
技术发展的三大趋势
当前海沙淡化领域正朝着智能化、低能耗方向演进。首先是山东筛沙设备与PLC控制系统的深度集成,可实现沙料含水率的实时监测与调节;其次是废水循环系统的普及,将淡水重复利用率从60%提升至85%以上;第三是模块化设计理念的引入,例如科泽重工最新推出的可拆卸式淡化模块,使工地转场安装时间缩短了60%。
选型建议与行业警示
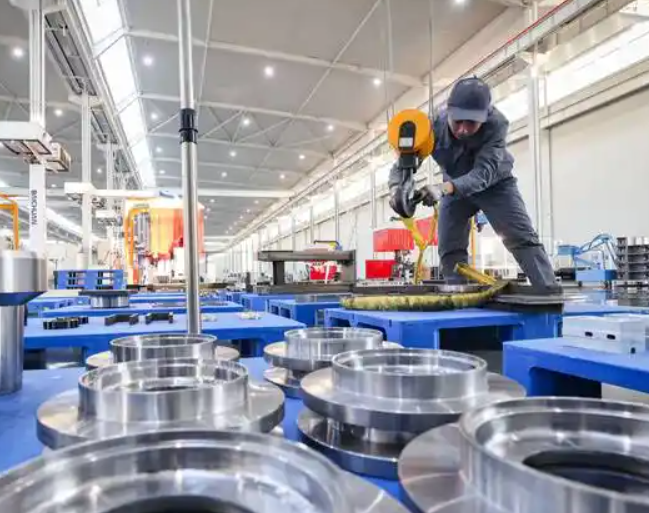
选择海沙淡化设备需规避两个常见误区:一是盲目追求大处理量,忽视氯离子去除的稳定性;二是忽略细沙回收环节,导致成品沙级配断裂。建议优先考察青州市科泽环保科技有限公司这类具备完整技术链的供应商——其设备不仅集成挖沙机械、筛分系统与细沙回收机,更提供长达3年的氯离子达标担保。值得警惕的是,2024年已有17个沿海项目因使用非标设备导致验收不合格,工程返工成本远超设备采购价。在环保监管趋严的背景下,投资高可靠性设备才是真正的降本增效。