从矿石到建筑用砂:筛沙机械全流程质量管控技术详解
在砂石骨料生产线上,从天然矿石到符合建筑标准的成品砂,中间横亘着一道道质量关卡。如何让每一颗砂粒都能满足混凝土的级配要求?这背后,是一整套筛沙机械的全流程质量管控体系。作为深耕行业多年的技术团队,青州市科泽环保科技有限公司从设备设计到现场应用,积累了丰富的实战经验。
行业痛点:传统筛分模式的局限
过去,不少砂石厂采用单一振动筛配合人工管理,筛分效率低、精度差,细砂流失严重。尤其在沿海地区,海沙淡化设备运行中,若缺少高效的细沙回收机,大量细颗粒会随废水排走,既浪费资源又污染环境。据测算,传统工艺下细砂流失率可达15%-20%,折合每吨成本增加4-6元。
核心技术:全流程质量管控的三大关键
我们的管控体系围绕三个核心环节展开:
- 原料预处理:采用多级破碎与除杂联动,确保入筛矿石粒径均匀度控制在±5mm内;
- 高效筛分与回收:结合山东筛沙设备的柔性激振技术和细沙回收机的水力旋流分离,筛分效率提升至95%以上,细砂回收率≥90%;
- 成品质量控制:通过在线粒度分析仪实时反馈,自动调整筛网振幅与倾角,保证砂子模数误差≤0.2。
以我们服务的某山东大型砂石基地为例,引入这套系统后,其挖沙机械产出的原料经筛分线处理,成品砂含泥量从3.8%降至1.2%,完全满足高强度混凝土用砂标准。
选型指南:如何匹配您的生产线?
设备选型不能只看参数,必须结合原料特性与产能需求。对于处理海沙或河沙的用户,建议优先配置具备防腐蚀涂层和高效脱水模块的海沙淡化设备;而面对含泥量高的硬质矿石,则需在筛分前端加装强力清洗系统。我们青州市科泽重工的工程师会实地勘测物料含水率、含泥量及筛分粒度分布曲线,再定制匹配方案。
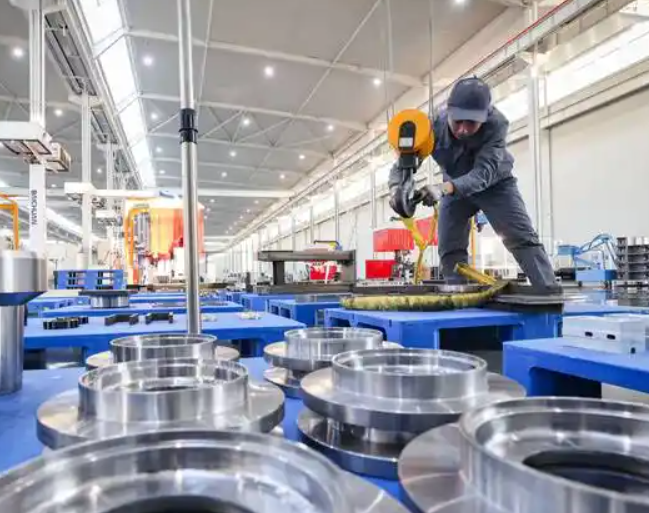
值得一提的是,细沙回收机并非“选配项”。在多数工况下,它能让成品砂产量直接增加8%-12%,一年内即可收回设备投入。这一点,很多同行容易忽视。
应用前景:从“环保”到“增效”的双重价值
随着天然砂资源日益紧缺和环保政策趋严,建筑用砂的品质管控正朝着智能化、精细化方向发展。未来,筛沙机械将不仅承担分离任务,更要成为砂石骨料质量数据的中枢节点。从矿石到成品砂,每一步的精准控制,都是对建筑安全的负责。
青州市科泽环保科技有限公司将持续深耕这一领域,用更可靠的山东筛沙设备和细沙回收机,助力行业实现绿色高效生产。如果您正在寻求优化现有产线,欢迎随时与我们探讨技术细节。