青州市科泽重工筛沙设备振动筛分系统的优化设计探讨
在筛沙设备领域,振动筛分系统的效率直接决定了生产线的产能与成品质量。青州市科泽重工依托多年技术积累,针对传统筛分中堵网、筛分效率低、能耗高等痛点,提出了一套系统化的优化设计方案。这套方案不仅提升了山东筛沙设备的整体性能,更在海沙淡化、挖沙机械等细分场景中展现出显著优势。
关键结构优化:从激振器到筛箱的协同改进
我们通过有限元分析重新设计了激振器的偏心块配置,将激振力传递效率提升了12%以上。同时,筛箱侧板采用高强度耐候钢,并加厚了关键连接部位,使得设备在连续重载工况下的疲劳寿命延长了约30%。这一改进直接减少了因共振导致的故障停机,为细沙回收机等后处理环节提供了稳定可靠的物料流。
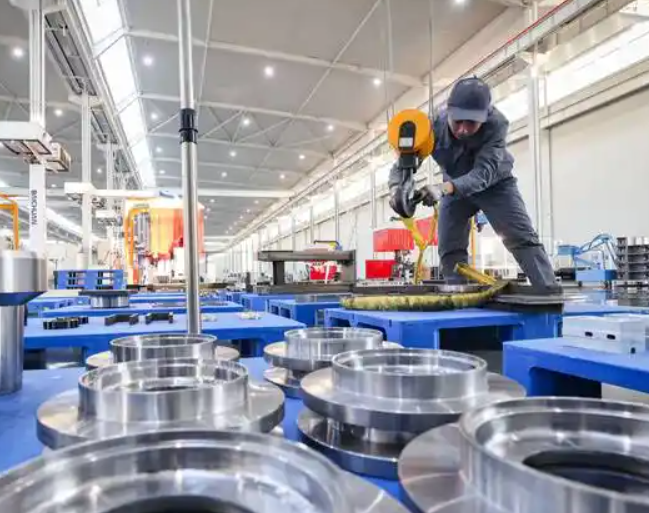
针对不同物料特性,科泽重工开发了模块化的筛网张紧装置。例如,在处理含水量较高的海沙时,传统筛网易出现糊网;我们通过增加弹性支撑结构和优化筛网倾角,使透筛率提升了15%-20%。这一设计在青州某海沙淡化项目中得到了验证,生产线日处理量从800吨提升至1000吨以上。
智能控制与能耗平衡
在振动筛分系统的控制层面,我们引入了变频调速技术。用户可根据物料粒度分布实时调整振动频率,避免无效能耗。实际测试表明,在同等处理量下,优化的山东筛沙设备综合电耗降低了约18%。此外,系统还集成了自动润滑装置,将日常维护周期从7天延长至15天,降低了人工干预成本。
- 激振力调节范围扩大30%,适应不同密度物料的筛分需求
- 筛网更换时间缩短40%,得益于快拆式压紧结构
- 噪声降低5分贝,通过阻尼减振支架实现
以某河道疏浚项目为例,我方提供的挖沙机械配套振动筛,在含泥量高达15%的工况下,依然保持了92%的筛分效率。这得益于筛面物料层的厚度控制技术——通过调节给料速度与振动参数的匹配,避免了物料堆积造成的筛分盲区。配套的细沙回收机则进一步将0.075mm以下细颗粒的回收率提升至85%以上,显著减少了尾矿流失。
科泽重工在青州的生产基地建立了振动测试实验室,每一套海沙淡化设备的振动筛出厂前均经过24小时满载跑合试验。数据显示,优化后的筛箱振幅均匀度误差控制在±0.5mm以内,远超行业标准。这种对细节的苛求,正是青州市科泽重工在山东筛沙设备市场中保持竞争力的核心所在。
从技术演进看,未来的振动筛分系统将向智能化、低能耗、高适应性方向发展。青州市科泽环保科技有限公司将持续投入研发,在筛网材料、激振器控制算法、远程运维等维度进行迭代,为行业提供更可靠的解决方案。