细沙回收机常见故障排除及维护保养指南
细沙回收机在砂石骨料生产线中扮演着关键角色,其运行稳定性直接影响整体效益。许多用户反馈设备“跑细沙”严重、脱水效果差,这往往不是设备本身的问题,而是日常维护与故障排查没做到位。本文结合青州市科泽环保科技有限公司多年实战经验,梳理了一套可落地的维护指南。
细沙回收机的工作原理与常见症结
细沙回收机本质是离心分离与重力沉降的结合体。渣浆泵将混合液打入旋流器,在高速离心力下,粗颗粒沿器壁下沉,细颗粒随溢流进入脱水筛。以我们常见型号为例,旋流器溢流管磨损会直接导致跑浆,而筛板张紧度不够则会造成脱水效率骤降30%以上。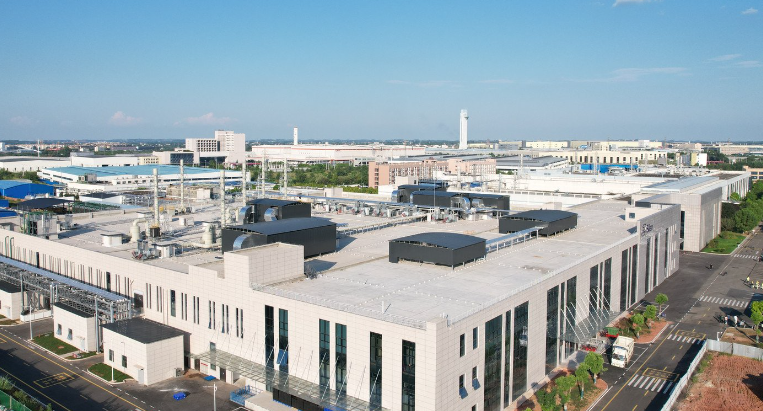
在实际工况中,山东筛沙设备与海沙淡化设备常面临高含泥量挑战。若物料中-200目细泥含量超过15%,建议在旋流器前加装脱泥斗,否则回收率会从85%直线跌至60%以下。这是很多操作员容易忽略的细节。
六大实操故障排除法
- 筛面跑水:检查筛板是否堵塞或张紧力不足。若筛缝宽1.2mm,应每两小时用高压水枪反冲一次,顽固堵塞可用稀盐酸浸泡10分钟。
- 渣浆泵振动:多数情况是叶轮平衡块脱落或进料含气。可在泵前加装排气阀,并确保液位高于进口管500mm。
- 旋流器底流口呈伞状:正常应为锥形喷射。若呈伞状,说明底流口磨损了,需更换直径缩小2mm的耐磨陶瓷衬套,寿命可延长3倍。
- 脱水筛上物料结团:筛网角度偏小。将振动筛倾角从5°调至8°,同时把振幅控制在8-10mm,结团现象可基本消除。
- 溢流跑粗:旋流器压力不足。检查泵转速,若低于额定值100rpm,需更换皮带轮或调整变频器参数。
- 轴承温升过快:润滑脂加注过量。正确的做法是每24小时加注一次,每次20克,过多反而导致散热不良。
许多操作员遇到故障就盲目调整,其实细沙回收机的调试核心是“稳”。比如旋流器进口压力稳定在0.15-0.25MPa时,分离效率最高。压力波动超过0.03MPa,就必须排查管道是否漏气或泵叶轮气蚀。
维护保养的量化标准
以青州市科泽重工的常规配置为例,我们推荐以下保养周期:
- 每日:检查筛板磨损、皮带张力(标准为50N下压10mm)、润滑油位。
- 每周:清理旋流器积垢(用高压水枪冲洗内部,重点清洁溢流管口)。
- 每月:更换渣浆泵机械密封(寿命约800小时),同时测量叶轮外径磨损量,若超过原始尺寸5%需更换。
- 每季度:全面检查振动筛轴承座螺栓扭矩(标准为300N·m),并用水平仪校准筛机倾角。
值得注意的是,挖沙机械若长期处理含氯离子物料,建议将普通碳钢筛网更换为SS316L不锈钢,虽然成本增加20%,但使用寿命能延长4-5倍。海沙淡化设备尤其要关注旋流器衬里,普通橡胶遇氯会膨胀,改用聚氨酯衬里后,检修周期可从3个月延长至12个月。
从数据来看,严格执行上述维护方案的客户,其细沙回收机的年故障率降低约70%,筛网更换频率减少一半。山东筛沙设备与海沙淡化设备在恶劣工况下的稳定性,往往就藏在这些细节里。作为行业内深耕多年的技术方,青州市科泽环保科技有限公司始终建议:与其等设备“罢工”再抢修,不如把功夫下在日常。毕竟,高效生产的本质,是对每一个传动部件、每一处密封点都做到心中有数。